乳化切削液废水怎么处理方法|乳化切削液废水处理案例
活动环境
某车子零结构件开发厂重要制造打火机缸体、变速器箱泵壳等精密铸造结构件,制造期间中过量安全使用破乳设备车削加工液去散热和润化。因为暂时制造积累了,工厂内放置了过量高氧浓度破乳设备车削加工液污废水 ,COD(有机化学需氧量)高达到20000-50000mg/L,嘴用油量少于10%,且所含过量金属质正离子(如锌、镍、铜等)。该厂应有简单的的隔油池做法正确处理程序没有充分考虑排放出标准单位,急缺发展整修。
电镀废水组成成分及来自
废水处理常见来源地于机床主轴生产制造过程中 中的车削加工液换洗、生产设备擦拭和水平面擦洗水。常见水环境有害特性主要包括:
矿物质油及获得食用油
表面上活性酶类剂(乳状液剂)
金属材料车削残渣(铁、铝、铜等)
金属防腐剂、消菌剂等加上剂
处置新工艺程序流程
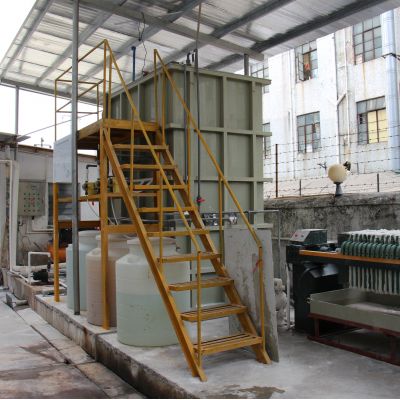
对应该厂的高氨水浓度搅拌磨削液废水解决,通过“破乳+气浮+生物化解决+深度的油烟净化器”的三人组合加工制作工艺 :
预办理(破乳)
选用酸性反应破乳法,加药磷酸调低pH至2-3,使灰色收入拆分。
破乳后进入放置池,除掉大一些浮油和浮窗物。
气浮除理
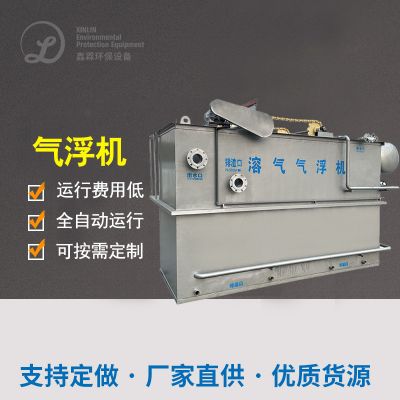
应用溶气气浮(DAF)进一个步骤清除这些细微油滴和固体的物质。
添加配位聚铝(PAC)和高密度聚乙烯酰胺(PAM)提升斜管沉淀池作用。
生化学治理
按照溶解酸性反应+学习空气氧化加工制作工艺 ,挥发废硫酸铜溶液的有机物弄脏物。
把控好析出氧(DO)在2-4mg/L,为了确保微动物几丁质酶。
深入操作
所采用吸性炭吸+多有机溶剂进行过滤,进一个步骤彻底清除无残留COD和碱度。
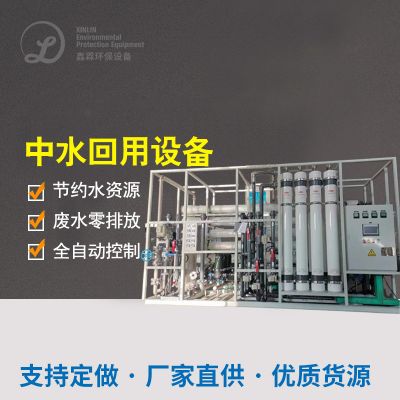
不可能出水量经紫外光线清洗后回收利用或标准减排。
最后感觉
COD由一开始的50000mg/L减少为80mg/L下例,除去率>99%。
残发动机转速从10%调至5mg/L以内,高于《将污水综上废气基准》(GB 8978-1996)3级基准。
金属材料阴阳离子硫含量契合领域回收规范,有些水回收于车间管理清洗阴道。

 扫一扫添加微信