品牌环境
该精酿纯生啤酒厂坐落四川省,东风日产量30吨,生产废水排污量约200m³/d。因为接壤有限水源量短缺地方,工厂请求建立的部分水循环,一起实现要严的排污标准化。
废渣组分及来源地
废水处理方法其主要可分成四类:
糖化焦化废水:具有桃子君糖、蛋白酶质,COD约8000mg/L
腐熟生活污水:含酒曲残体、乙醇,COD约5000mg/L
彩盒废水处理方法:含清洁剂和一点纯生啤酒,COD约1500mg/L
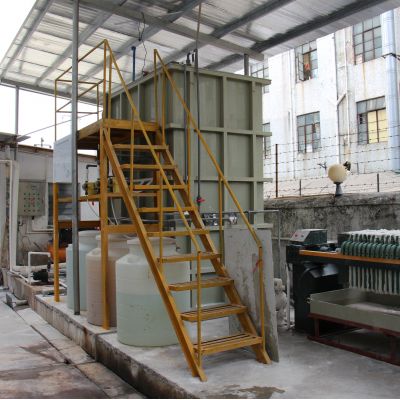
办理工序程序流程
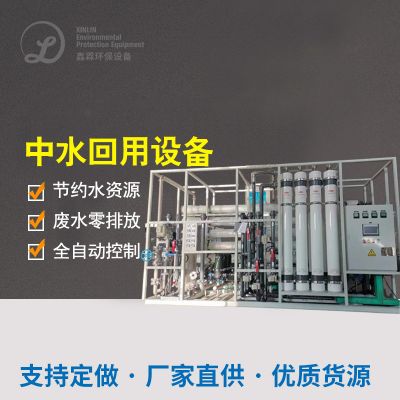
主要包括"化学预补救+MBR膜生物学化学催化反应器+RO反固化"新工艺:
电动机格栅板
:快速清理麦壳等大粒子沉淀物
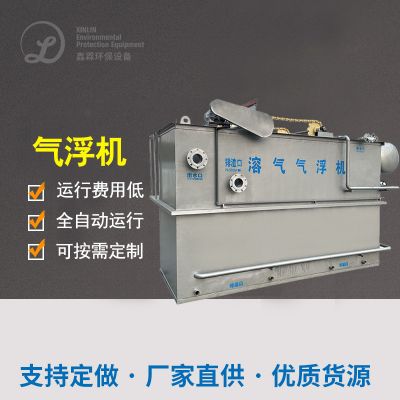
气浮保护装置
:彻底清除油分和胶体溶液杂质
电离碱化池
:增强生产废水可血生化性
MBR软件系统
:内部设置PVDF中空中化学纤维膜,淤泥溶度恢复在8000-10000mg/L
RO体统
:对MBR有水出实施深层加工处理,产水中水回用于的清洗流程
废水解决
:使用板框压滤设备脱水现象,泥饼运输治理
终结郊果
操作系统启用稳定性高后完成:
基础性留水COD < 50mg/L,BOD5 < 10mg/L
使用排储水量达60m³/d,占全厂用排储水量的25%
活性污泥带来量提高40%
年勤俭节约水产品成本约310万元

 扫一扫添加微信