塑料再生厂综合废水处理案例|废塑料回收再生厂污水处理方法
武汉某橡胶机体再生单位综和污废水 管控内容
背景与问题
该企业以混合废塑料再生为主,废水来源包括清洗、破碎、造粒等工序,COD浓度达20000-30000 mg/L,且含大量表面活性剂(LAS)、矿物油及添加剂,pH波动大(5-11),LAS对微生物的抑制作用导致传统生化系统效率低下。
解决方案与工艺流程
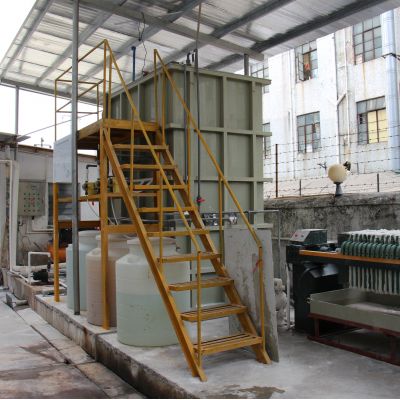
采用“物化预处理+强化生化+智能监控”组合工艺:
:凭借与池改善pH至6.5-8.5,混疑沉淀物(加药系统铁盐+制作石灰)洗去电解质溶液与高价属,沉沙池剥离大粉末杂物,减轻事件调查生化模式负荷量。
AO-MBR淬炼什么是生化:好氧菌-好氧(AO)工序中,好氧菌段淀粉水解过酸将团伙式可挥发物转化为小团伙式,好氧段添加耐致毒菌剂(如假单胞菌属)减缓LAS阻止;MBR膜生物学生理植物细胞培养混用二沉池,淤泥氧浓度(MLSS)恢复于8000-10000 mg/L,COD总祛除率≥85%,出液COD≤100 mg/L。
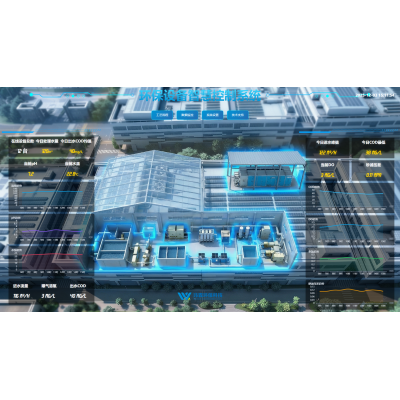
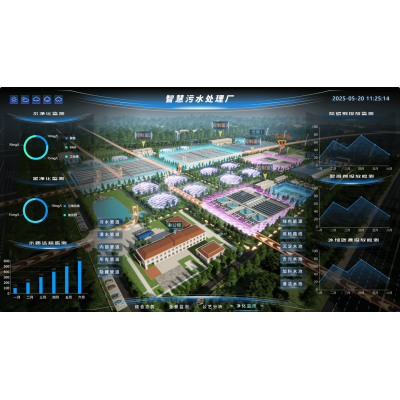
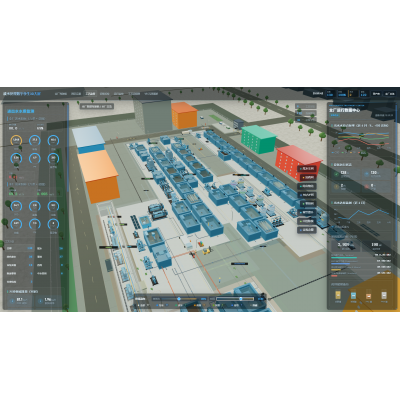
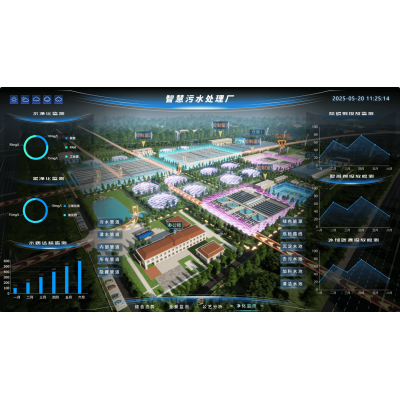
电脑工控设备监控录像机系统化:进行安装pH、DO、ORP在线播放控制器器,联调投药泵与爆气通风机,实时监控控制药物添加量与爆气效果,确认机系统化不稳作业。
成效与价值
年减排COD、SS等污染物约1500吨,污泥产量减少40%,处理成本降低35%。项目成功破解了高毒性塑料再生废水的处理难题,为行业提供了“精准调控+生物强化”的实践案例。

 扫一扫添加微信