啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
項目历史背景
:
工业园区区域空间受限,废气排放新风量小(5000m³/h)但浓硫酸浓度高(CH₄占比例15%),传统式加工过程始终无法选用。
消除方案怎么写
:
工艺设计过程
:
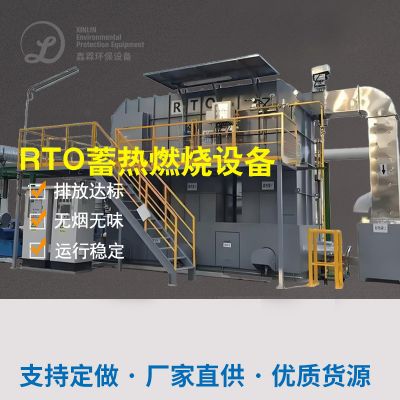
气体采集而来 → 空气冷却脱水等 → RTO蓄热燃烧物(工作CH₄及VOCs) → 余热回收于电炉。
的技术薄弱环节
:
RTO平台热错误率达95%,甲烷气体转化成为CO₂并二手回收能源。
模块电源化设定,占地面仅50㎡。
启动疗效
:
VOCs彻底清除率>98%,年大大节省过热蒸汽加盟费17万元。
装置进行投资2今年年底能够节能技术价值回笼。
四、企业个人总结与未来生活前景
存在问题介绍
:
葡萄酒行业内有机废气综合治理普及性率缺点60%,成长型型工业企业仍以简易喷洒遵循。
环境保护条例趋严,天津、南京等地已条件上线监测系统H₂S和VOCs。
优化提升方法
:
精准扶贫控源
:seo废水施工工艺削减好氧池段产气。
才智售后
:添加智能物接入技术应用实时的设定装备技术参数。
影视资源化再生利用
:活动推广沼液带发电或能量的回收利用机制。
新技术推介
:
高浓硫酸浓度印刷废气:为先采用“冷却水+RTO”组装。
低溶度恶臭味:生物制品法+光催化剂剂的作用更高社会性能。
在上述所说情况内见,纯生啤酒污废水加工处理厂废水源头治理需“因厂强化措施”,结合在一起产生特殊性与制造费预算表首选技巧自驾路线。未来的发展伴随碳减少排放的要求加快,包括被污染的操作与绿色能源收购 的计划书将作为流行的。

 扫一扫添加微信