点焊排放物排放物简介
补焊时候中产生的尾气尾气是工艺尾气治理生态环境的重點的一个。补焊尾气主要是由彩石脱色物、氟化物、臭氧老化、氮脱色物并且一脱色碳等营养成分,其营养成分比较复杂且隐患性大。补焊尾气的粒度基本上在0.01~1μm互相,属可吸到颗料物(PM2.5及PM10),长时间吸到会导至焊接专职bing(如尘肺bing、彩石烟热等),此外也会污染源厂房及周边产品生态环境。
焊接工艺废水的重点起源包扩:
焊材弧光焊
:引起巨大金屬氧化反应物和氟化物。
的气体保养焊(MIG/MAG)
:触发三氧和氮防氮化合物添加。
埋弧
:烟气粉尘量较为较少,但仍有有危害气态挥发释放。
脉冲激光焊/等亚铁离子焊
:粉尘科粒更小小,更难吸附。
电焊粉尘气体清理常见问题与指导思想
主耍关键点
小粒物很细微,易悬浮物
:电焊烟粉尘颗粒直径小,传统的进行过滤方案难效率捕获。
部分麻烦,致毒强
:含高价属、氟化物等,需共性性解决。
烟气的温度高
:部份点焊工艺流程(如等正离子焊)废气温暖较高,应响机械设备质保期。
工厂空气干拢
:对接焊钳台离心分离,烟粉尘易蔓延,提取问题。
处理关键环节
源头治理处理
:分为位置换气扇罩、吸气臂等,有效确保焊接烟尘在扩撒前落网获。
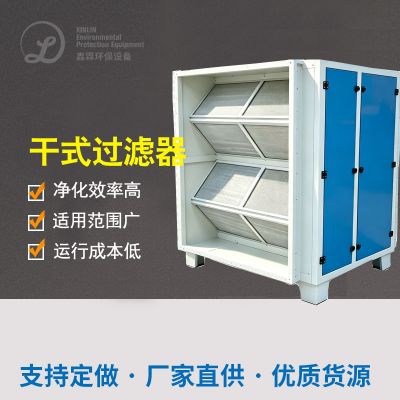
效率过滤器
:用袋式滤尘、静电感应滤尘或滤筒滤尘技术应用,狠抓自净有效率。
联级油烟净化
:针对于三氧、氮钝化物等气态环境破坏物,需组合活性酶炭粘附或离子液体挥发。
绿色建筑制定
:推广新风量抑制,减少执行水耗。
经点成功案例分折
装修案例1:某巨型工程项目自动化手工生产商电焊烟气源头治理
工程情况
:该厂以超重型机械制造补焊相结合,适用CO₂空气保護焊和手工diy电孤焊,烟粉尘量大且含锰、铬等巨资属。
净化计划方案
:
抽取系统的
:在每个电弧焊接钳台下方按照可以调整节吸气臂,保障烟气高效率的拾取。
洁净设施设备
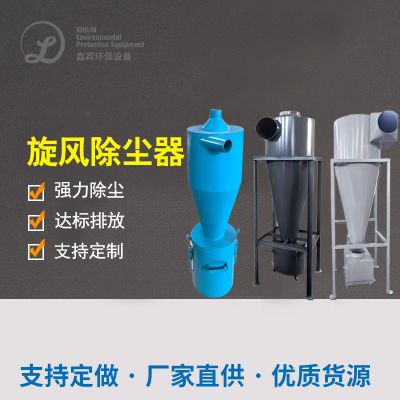
:主要包括“漩风滤尘+滤筒滤尘”组合成,过滤程序转化率达99.9%。
排放出基准
:处置后小粒物浓硫酸浓度<5mg/m³,完全符合《大方污染问题物结合排放要求要求》(GB16297-1996)。
作业成果
:
車间室内空的气效果更为明显持续改善,焊接工艺专职bing引发率降80%。
仪器使用可靠,滤筒平均寿命达11个月上述,维修保养价格低。

 扫一扫添加微信