电焊生产线上气体概貌
对焊时中导致的气体组分僵化,最主要的包涵重金属硫化物、有危害性异味及颗粒肥料物。有对比分析 对焊流程有对比分析 (如电孤焊、异味保证焊、二氧化碳激光焊等),气体组分和溶度对比分析明显。
基本危害物内型:
颗粒肥料物
:铁、锰、铅等轻金属铁的氧化物物,孔径多在0.1-10μm互相,可吸进去性强。
造成损害有机废气气体
:包扩什么是臭氧(O₃)、氮防金属腐蚀物(NOx)、一防腐蚀碳(CO)及氟化氢(HF)等。
甲醛释放性设计物(VOCs)
:位置对焊村料降低苯系物、甲醛等有害气体等。
的废气优点:
室温高湿
:电孤焊行政区域有机废气的温度大约80℃以上的,绝对湿度达60%-90%。
间断性废气
:与激光焊接使用节奏快慢一起,精准流量起伏大。
符合污染问题
:多废弃物物相融,补救工艺设备需融合装修设计。
尾气工作关键点与重点难点
技巧重难点:
粉末物与气态环境破坏物一体化彻底清除
:传统艺术吸尘技术水平对气态弄脏物失败,需组装工序。
锰、铅等巨资属整理
:孔径小、毒素高,需快速脱水或化学工业吸附性。
机械耐防腐蚀性
:HF等弱酸性气体会心得腐烛常见的铝合金给水管。
核心克服指导思想:
源头治理掌握
:所用低烟粉尘铜焊丝,整合焊接方法基本参数。
集气设备设计方案
:用到侧吸罩+顶吸罩组合式,获取热效率需>90%。
加工挑选
:通过环境废水的特点连接"清灰+吸附物/离子液体"组合公式系统。
典型成功案例剖析
经典案例一:某铁轨道路交通设备不锈钢焊接工厂
有机废气治理概貌
:
首要水空气污染物:Fe₂O₃科粒(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
排风量:30,000m³/h,体温70℃。
除理方法
:
预治疗
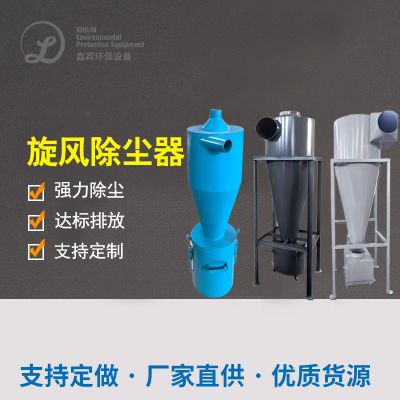
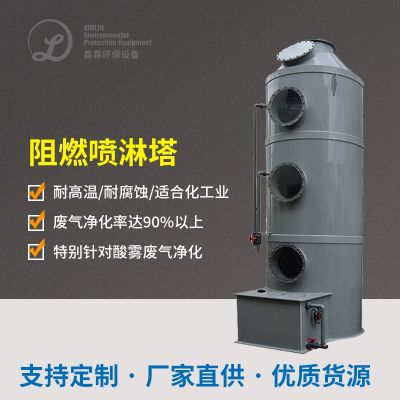
:飓风安装除尘设备+喷雾器下降塔(调至40℃)。
重要施工工艺
:
单脉冲布袋烟气净化(进行过滤要求0.5μm,转化率99%)
使用性催化剂的作用完美重现(SCR)脱硝(NOx的还原率>85%)
尾气排放毕竟
:科粒物<5mg/m³,NOx<30mg/m³,达GB16297-1996规格。
的创新点
:
运用防粘覆PTFE履膜除尘器布袋,解决方法废金属粉层板结困难。
运用余热加温SCR体现器,碳排放量大大减少20%。

 扫一扫添加微信