大镀膜厂高酸度含镍焦化废水净化处理大型项目
项目背景
该厂废镀液镍浓度高达100mg/L以上,传统化学沉淀法药剂消耗大、污泥产量高,且镍资源回收率低,面临“治污成本高、资源浪费严重”的双重压力。
处理工艺
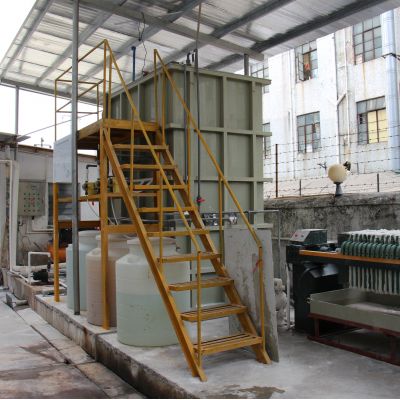
采用“调节池+一级沉淀(NaOH+PAC)+二级沉淀(重捕剂M1)+砂滤+RO反渗透”组合工艺:
考试内容一级凝固:添加NaOH调pH至10-11,使游离于镍导致氢脱色镍凝固,洗去率约80%。
一级发展出的:添加天价属吸引剂M1,与残余的络合镍养成相对稳定发展出的,去掉率超95%。
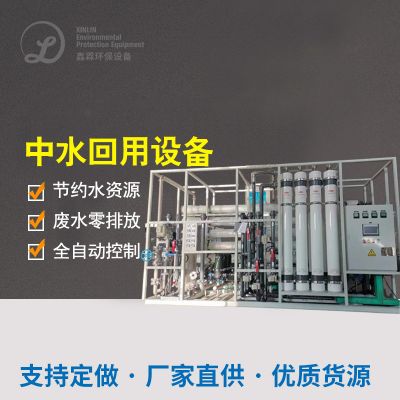
RO反渗透设备法:深度1清理残渣镍铝离子,果汁液镍浓度值达500mg/L左右,循环于废镀液安排。
专用设备特征
重捕剂M1对络合镍的吸引率超98%,且污泥处理相对性状好,出现脱水后水分含量率≤60%;
RO设备配置能量场回收处理系统设计,万元产值能耗减少30%,精浓液中水回用率超90%;
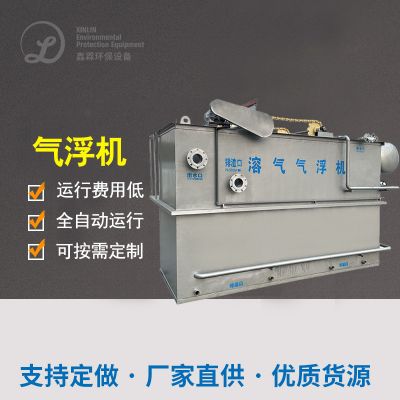
沉淀自己池运用极有热效率气浮机,活性生活污水离心分离热效率改善50%,缩减活性生活污水土石方量。
解决成果
出水量镍有机废气渗透压增强在0.5mg/L有以下,RO沉淀液镍有机废气渗透压达500mg/L,可马上循环于废镀液;
镍网络资源收旧率超95%,年收旧镍彩石20吨,商业价值约115万元。
中小企业收益
血药需要量提高40%,淤泥代理的费用缩减60%,年节约用电电脑运行人工成本8070万;
使用镍資源回收利用,少购入镀液奶茶原料费用130万元,上升中小型企业费用保持技能;
满足“以废治废”,建立嵌套循环金钱排头兵,明显增强各个企业多说英语同行业的技术应用竞争性力。

 扫一扫添加微信