大型项目情况
该酒厂是在安徽省贵州省遵义市,总产量酱香型纯粮酒2万吨级,每天有高氧浓度可挥发电镀废气约800吨。仍然本地优质标准化严格规范,以往治理 的设施不能具备排污标准化,需兴建1套高效性电镀废气治理 操作系统。
废渣部分及由来
生产废水重要存在两个步骤:
酿酒废水处理方法:含高渗透压变性淀粉、球氨基酸、糖原类等有机会物,COD多达15,000-20,000mg/L
蒸溜锅壁水:含有一大批沉渣和纯酒精残渣,BOD/COD相对分子质量低
拆洗电镀废水:包含专用设备清洗水和区域清潔水,含极少量洗衣剂
补救制作工艺工作流程
进行"预备处里+厌氧发酵+好氧+深入处里"结构艺:
防雨百叶设定池
:弄掉大颗粒肥料悬停物,动态平衡饮用水质用水量
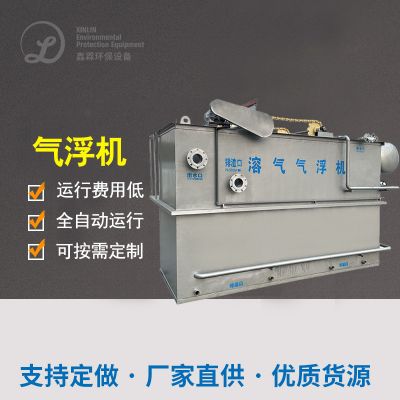
气浮系统设计
:污泥脱水混疑剂的还原固体物料和有些COD
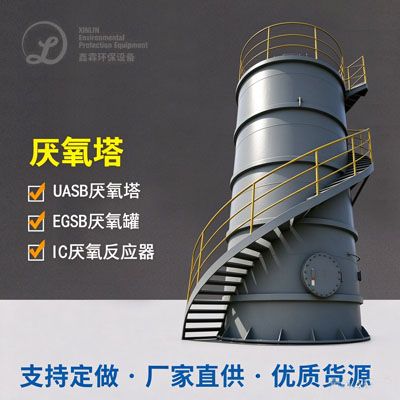
UASB厌氧发酵不起作用器
:在35℃状态下将大分子无机物物分解的为甲烷气体和二氧化物碳
A/O好氧体统
:实现硝化细菌反应反硝化细菌反应影响取除氧化还原电位和多余COD
MBR膜生物技术反馈器
:进每一步公款私存飘浮物,冒水COD低于50mg/L以下的
终究的效果
该项目启用后,溢水水质检测比较稳定符合《进行发酵白酒行业和白酒行业化工水危害物释放规范细则》(GB27631-2011)表2规范细则:
COD ≤ 60mg/L
BOD5 ≤ 20mg/L
NH3-N ≤ 10mg/L
SS ≤ 30mg/L
产生利用控制系统每日任务可产产生约1200m³,用作蒸气锅炉气体燃料,年降低成本标煤约300吨。

 扫一扫添加微信